

 English
 中文简体
 Español
 عربى
Контент
- 1 Что такое литье под давлением? Прямой ответ
- 2 Как работает литье под давлением? Четырехшаговый цикл
- 3 Машинная архитектура и изготовление пресс-форм
- 4 Распространенные типы процессов литья под давлением
- 5 Выбор материала для литья под давлением: почему важны полиамиды
- 6 Правила проектирования деталей, отлитых под давлением
- 7 Распространенные дефекты литья под давлением и практические исправления
- 8 Преимущества и ограничения литья под давлением
- 9 Факторы затрат в литье под давлением
- 10 Устойчивое развитие и экономия материалов
- 11 Часто задаваемые вопросы
- 11.1 Вопрос 1. Ограничивается ли литье под давлением термопластами?
- 11.2 В2. Сколько времени занимает цикл литья под давлением?
- 11.3 Вопрос 3. Каков минимальный объем производства для литья под давлением?
- 11.4 Вопрос 4. Почему PA6 и PA66 являются наиболее популярными нейлонами для литья под давлением?
- 11.5 Вопрос 5. В чем разница между литьем под давлением и 3D-печатью?
- 12 Заключительные мысли
Что такое литье под давлением? Прямой ответ
Литье под давлением — это производственный процесс, в ходе которого пластиковые гранулы превращаются в готовые детали путем плавления полимера, его впрыскивания под высоким давлением в закрытую стальную форму, охлаждения до тех пор, пока он не затвердеет, и выбрасывания готовой детали. Пресс-форма содержит перевернутую форму изделия, и вся последовательность операций выполняется автоматически циклами, которые обычно длятся от 15 секунд до нескольких минут.
Практический результат этой конструкции очевиден: стоимость каждой детали резко падает по мере увеличения объема производства, поскольку дорогая форма используется для каждой детали. Вот почему литье под давлением является стандартным способом массового производства пластиковых компонентов, включая детали автомобильной техники, корпуса электроники, компоненты бытовой техники, промышленные товары и спортивные товары.
Как работает литье под давлением? Четырехшаговый цикл
Каждый цикл литья под давлением состоит из одних и тех же четырех этапов: зажима, впрыска, охлаждения и выталкивания. Машина для литья под давлением выполняет эти этапы с помощью двух основных систем: блока впрыска, который плавит и подает смолу, и блока зажима, который удерживает форму в закрытом состоянии.
Шаг 1: Зажим
Зажимной узел фиксирует две половины формы вместе. Усилие зажима, измеряемое в тоннах, должно противостоять давлению расплавленного пластика на стенки полости. Широко используемое в отрасли правило составляет от 2 до 4 тонн усилия зажима на квадратный дюйм площади проецируемой детали. Если сила слишком мала, форма слегка приоткрывается, и по краям детали образуются тонкие ребра пластика, называемые заусенцами.
Шаг 2: Инъекция
Пластиковые гранулы падают из бункера в нагретую бочку, где вращающийся шнек плавит полимер и перемещает расплав вперед. Затем винт действует как плунжер и выталкивает расплавленную смолу через сопло, литник, желоб и литник в полость формы. Давление впрыска обычно достигает От 30 до 150 мегапаскалей, примерно от 4000 до 20 000 фунтов на квадратный дюйм , в зависимости от того, насколько легко течет смола.
Шаг 3: Охлаждение
Вода или масло, циркулирующие по каналам внутри формы, отводят тепло, и полимер затвердевает, принимая форму полости. Охлаждение обычно занимает от 50 до 70 процентов общего времени цикла. Таким образом, однородная толщина стенок является одной из наиболее важных целей проектирования, поскольку неравномерное охлаждение является основной причиной коробления и остаточных напряжений.
Шаг 4: Извлечение
Как только деталь достаточно остынет, чтобы сохранить свою форму, форма открывается, и выталкивающие штифты выталкивают деталь из стержня. Деталь падает в контейнер или подбирается роботом, и машина немедленно начинает следующий цикл. Тонкостенные детали могут работать менее чем за 15 секунд за цикл, тогда как большие или толстые детали могут занимать несколько минут.
Машинная архитектура и изготовление пресс-форм
Инжекционный узел содержит бункер, возвратно-поступательный шнек, ствол, ленты нагревателя и сопло. Он плавит и дозирует полимер. Зажимной узел удерживает форму закрытой и приводит в действие систему выталкивания с помощью коленно-рычажного механизма или гидроцилиндра; современные полностью электрические машины обеспечивают более высокую энергоэффективность и более стабильную повторяемость.
Пресс-форма является наиболее требовательным компонентом процесса. Обычно он изготавливается из инструментальной стали или нержавеющей стали и содержит полость, сердечник, систему направляющих, шибер, охлаждающие каналы и выталкивающие штифты. Для инженеров, незнакомых с семейством смол, понимание Основы нейлонового материала Это полезный первый шаг, поскольку взаимодействие между полимером и инструментальной сталью определяет качество поверхности, время цикла и стабильность размеров.
Пресс-форма из закаленной инструментальной стали может выдержать более миллиона циклов. при правильном обслуживании, в то время как более мягкая инструментальная сталь P20 обычно используется для форм прототипов, которые, как ожидается, будут изготовляться всего из нескольких тысяч деталей. Нержавеющие инструментальные стали предпочтительны при формовании коррозионно-агрессивных или высокоабразивных смол.
Распространенные типы процессов литья под давлением
Традиционное литье термопластов под давлением охватывает большую часть промышленного производства, но несколько специализированных вариантов решают конкретные проблемы. Научный обзор 2023 года, опубликованный в журнале Polymers, называет формование с использованием воды, газа, микроячеистой и многокомпонентной формовки одними из наиболее важных передовых методов.
- Вставка молдинга перед инъекцией помещает в полость металлические вставки, чтобы пластик инкапсулировал их; это стандартный метод для резьбовых вставок и электрических контактов.
- Формование впрыскивает второй материал на подложку, обычно для создания мягкого на ощупь захвата или двухцветного внешнего вида одного компонента.
- Формование с помощью газа впрыскивает в расплав азот под давлением, чтобы выдолбить толстые секции, уменьшая вес, время цикла и количество утоплений на больших ручках и автомобильных панелях.
- Реакционное литье под давлением закачивает два жидких реагента в форму, где они полимеризуются; он широко используется для изготовления крупных полиуретановых деталей.
- Микролитье под давлением производит детали массой менее одного грамма для медицинского и микроэлектронного применения, используя точно управляемые малогабаритные станки.
Выбор материала для литья под давлением: почему важны полиамиды
Смола определяет механическую прочность, термостойкость, химическую стойкость, качество поверхности и стоимость единицы отлитой детали. Товарные термопласты, такие как полипропилен, полиэтилен, АБС и полистирол, подходят для производства потребительских товаров, но в инженерных приложениях обычно используются полиамиды.
Полиамид, также известный как нейлон, сочетает в себе прочность, жесткость, ударную вязкость, износостойкость и химическую стойкость, с которыми могут сравниться немногие другие термопласты. Три наиболее важных семейства для литья под давлением — это ПА6, ПА66 и ППА. PA6 плавится при температуре от 220 до 250 градусов C и обеспечивает превосходную ударную вязкость, что делает его идеальным для зубчатых передач, кабельных стяжек, автомобильных разъемов и механических корпусов. PA66 плавится при температуре от 260 до 290 градусов C и обеспечивает более высокую жесткость и температуру теплового отклонения, поэтому он используется в компонентах моторного отсека, подшипниках и электроинструментах. PPA, частично ароматический полиамид, работает при температурах непрерывной эксплуатации выше стандартного нейлона с низким поглощением влаги, поэтому он используется в электронике и требовательных деталях под капотом.
При выборе смолы для литья под давлением первым вопросом является не цена, а условия эксплуатации. Нейлоновая передача, работающая в горячем масле, требует улучшенные чипы PA66 , тогда как электронный разъем внутри компактного электроинструмента может потребовать высокотемпературные чипы PPA выдерживать пайку и высокую плотность тепла.
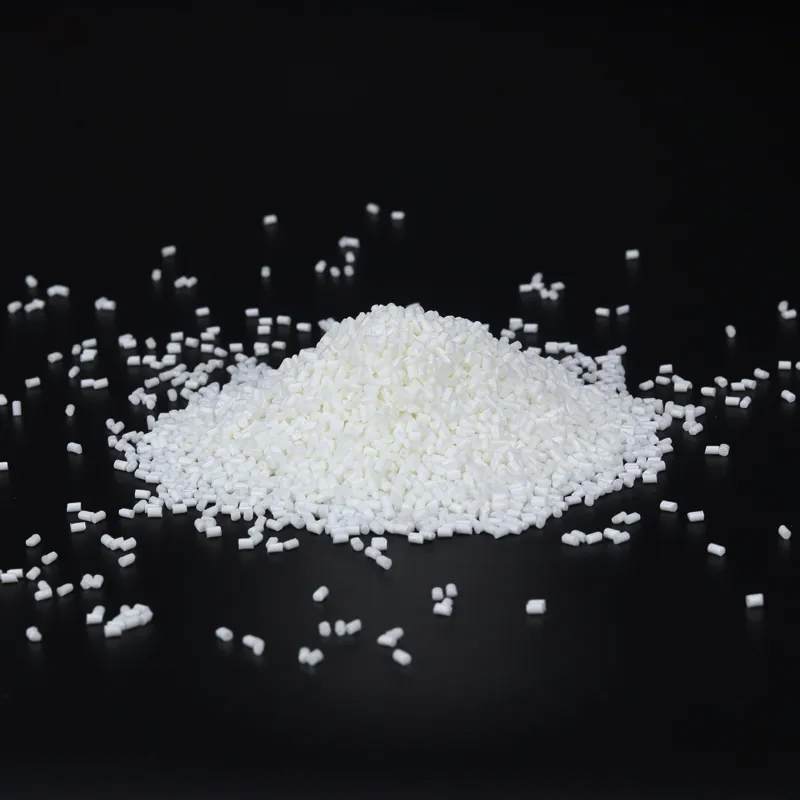 Поставщики пластиковых чипсов с улучшенным полифталамидом PPA, Компания Ningbo Frontechnic New Material Technology Co., Ltd - поставщик и компания по производству пластиковых чипсов из полифталамида PPA в Китае, профессиональная ... Посмотреть продукт →
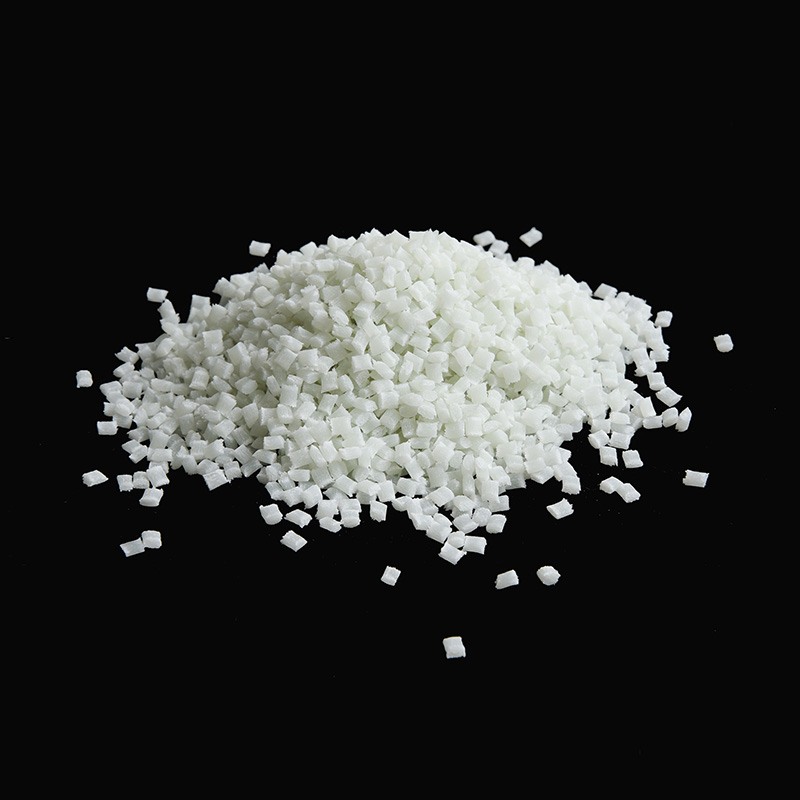 Поставщики чипов PA66 GF, Компания по производству чипов PA66 улучшенного качества Компания Ningbo Frontechnic New Material Technology Co., Ltd является китайским поставщиком чипов PA66 GF и компанией по производству чипов PA66 улучшенного качества, профессиональная ... Посмотреть продукт →
| Недвижимость | PA6 | PA66 | PPA |
|---|---|---|---|
| Диапазон плавления | от 220 до 250 градусов С | от 260 до 290 градусов С | от 290 до 320 градусов С |
| Температура теплового отклонения | От 65 до 90 градусов C (без наполнения) | От 80 до 105 градусов C (без наполнения) | от 115 до 130 градусов С |
| Поглощение влаги | Высокий | От умеренного до высокого | Низкий |
| Типовые детали | Шестерни, кабельные стяжки, разъемы | Детали двигателя, подшипники, электроинструменты | Электроника, подкапотные компоненты |
| Относительная стоимость смолы | Низкийest | Умеренный | Высокийest |
Для конструктивных элементов, где жесткость и стабильность размеров имеют наибольшее значение, армированные стекловолокном чипы PA6 являются наиболее экономичной отправной точкой в инженерном литье под давлением. Поставщик, который контролирует как базовую смолу, так и этап компаундирования, обеспечивает формовщикам постоянную текучесть расплава и повторяемость от партии к партии, что напрямую снижает процент брака. Покупатели, планирующие длинные производственные партии, также должны проверить текущий статус поставок чипов nylon 6 прежде чем перейти к получению оценки.
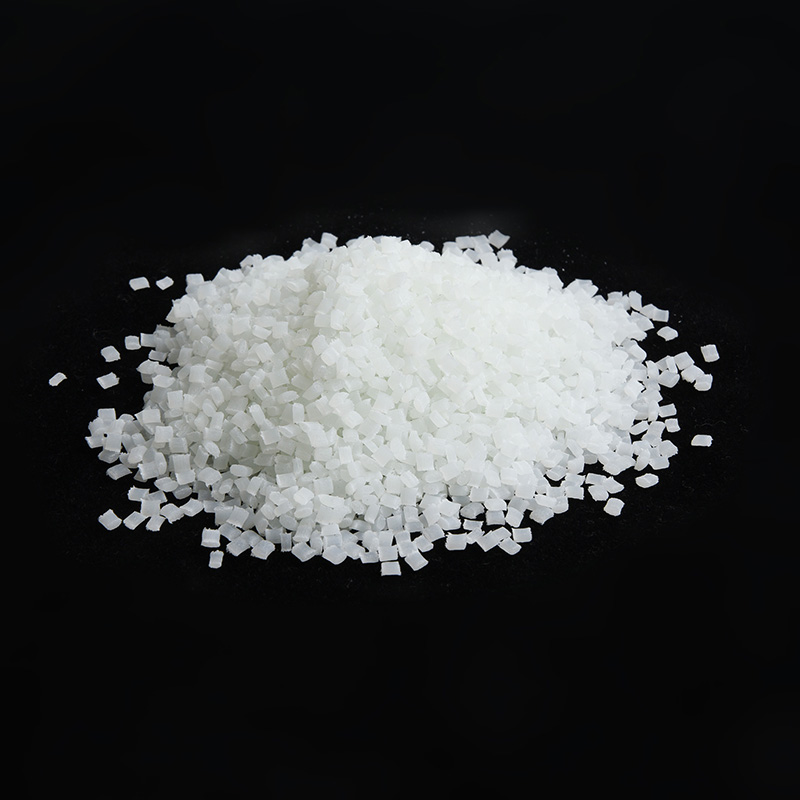 Поставщики материалов PA6 GF на заказ, компания по производству чипов Enhanced PA6 Ningbo Frontechnic New Material Technology Co., Ltd является китайским поставщиком материалов PA6 GF и усовершенствованной компанией по производству чипов PA6, профессиональным заказчиком ... Посмотреть продукт →
Правила проектирования деталей, отлитых под давлением
Геометрия детали определяет стоимость пресс-формы, время цикла и качество. Четыре приведенных ниже правила предотвращают большинство ошибок, связанных с проектированием, и соответствуют рекомендациям, используемым в программах литья в университетах и профессиональных инструментальных мастерских.
Равномерная толщина стенки
Толщина стенок должна быть как можно более постоянной. Типичные значения составляют от 2,0 до 3,0 мм для нейлоновых деталей и от 1,0 до 1,5 мм для тонкостенных деталей. Резкие изменения толщины приводят к дифференциальной усадке, что приводит к появлению вмятин и короблению. Если необходима жесткость, добавьте ребра, а не утолщайте стенку.
Угол уклона
Углы на вертикальных стенках помогают деталям выниматься из формы. Рекомендуемый уклон составляет от 1 до 2 градусов с каждой стороны на полированной стали и не менее 3 градусов на текстурированных поверхностях. В руководстве UNSW Making по основам литья под давлением подчеркивается, что малые углы уклона увеличивают сопротивление и могут поцарапать деталь во время выталкивания.
Ребра, бобышки и радиусы
Толщина ребер должна составлять от 50 до 60 процентов толщины прилегающей стенки, что предотвращает появление утоплений на видимой поверхности. Бобышки, окружающие отверстия для винтов, требуют минимальной стенки, примерно в 0,5–1 раз превышающей диаметр винта, а внутренние углы требуют радиуса, по крайней мере, в 0,5 раза превышающего толщину стенки. Радиус угла 1,0 мм может снизить концентрацию напряжений более чем в два раза по сравнению с острым углом.
Распространенные дефекты литья под давлением и практические исправления
Дефекты появляются предсказуемо, когда параметры или геометрия отклоняются от идеального окна. В таблице ниже перечислены пять наиболее частых дефектов и корректировки, которые обычно их устраняют.
| Дефект | Внешний вид | Основная причина | Стандартное исправление |
|---|---|---|---|
| Коробление | Перекрученная или деформированная часть | Неравномерное охлаждение и дифференциальная усадка | Однородные стены; оптимизированное охлаждение; более низкая температура плавления |
| Следы раковины | Впадины на поверхности | Толстые секции сжимаются сильнее, чем окружающие стены. | Используйте ребрышки; выдолбить толстые участки; увеличить давление удержания |
| Короткий выстрел | Неполное заполнение | Низкий injection pressure, cold mold or blocked gate | Поднимите давление и температуру формы; улучшить вентиляцию |
| Вспышка | Тонкие ребра из пластика по краям | Сила зажима слишком мала или изношены поверхности формы. | Увеличение тоннажа зажима; отремонтировать форму; более низкое давление |
| Вяжем линии | Видимые линии сварки | Фронты плавления встречаются при пониженной температуре. | Повысить температуру плавления; ускорить инъекцию; переместить ворота |
Преимущества и ограничения литья под давлением
Основным преимуществом литья под давлением является экономичность единицы объема. После того, как форма оплачена, трудозатраты на деталь становятся низкими, отходы минимальны, и процесс может обеспечивать допуски плюс или минус 0,1 мм по многим измерениям, обеспечивая при этом гладкие поверхности и идентичную геометрию для миллионов деталей. Многоместные пресс-формы увеличивают производительность за счет обработки нескольких одинаковых деталей в каждом цикле.
Основным ограничением являются первоначальные инвестиции. Производственный инструмент может стоить от нескольких тысяч долларов за простую одногнездную форму до более ста тысяч долларов за сложную систему с несколькими полостями, а доставка первых изделий обычно занимает от 4 до 12 недель после окончательного утверждения проекта. Поскольку стальной инструмент стоит дорого, литье под давлением редко бывает экономичным для нескольких сотен штук; алюминиевые формы для прототипов или 3D-печать — обычные альтернативы при небольших объемах. Как правило, литьевая форма становится рациональным выбором, когда общий объем превышает примерно 5000–10 000 деталей.
Факторы затрат в литье под давлением
Цена детали, отлитой под давлением, представляет собой сумму инструментов, смолы, машинного времени и вторичных операций. Каждый водитель ведет себя по-разному:
- Оснастка — стоимость простых прототипов составляет от 3000 до 10 000 долларов; Стоимость производственных форм обычно варьируется от 30 000 до 100 000 долларов и более в зависимости от количества полостей, марки стали и сложности.
- Смола — такие товарные сорта, как полипропилен, стоят примерно от 1 до 2 долларов за кг; технические смолы, такие как PA6 и PA66, обычно стоят от 2 до 4 долларов за кг; армированные стекловолокном и специальные марки PPA имеют еще большую ценность.
- Машинное время - обычно оплачивается от 30 до 150 долларов в час в зависимости от тоннажа и региона, а время цикла является множителем. Сокращение времени охлаждения является наиболее эффективным рычагом затрат, доступным разработчику.
- Постобработка - обрезка, покраска, сварка или полировка увеличивают трудозатраты и затраты на обработку, поэтому предпочтительны сетчатые конструкции, позволяющие избежать вторичных операций.
Устойчивое развитие и экономия материалов
Современное литье под давлением более ресурсоэффективно, чем кажется. Литники, направляющие и некондиционные детали перешлифовываются и возвращаются в процесс, поэтому на многих производственных работах отходы материала практически отсутствуют. Сокращение времени охлаждения, машины с сервоприводом и оптимизированные системы направляющих еще больше снижают энергопотребление на деталь.
Для переработчиков нейлона наиболее практичным решением в области устойчивого развития часто является замена части первичной смолы переработанными полиамидными гранулами. Компромисс подробно описан в этом обзор переработанных полиамидных гранул и экономики замкнутого цикла , в котором исследуется, могут ли переработанные сорта сохранить механические характеристики, одновременно снижая воздействие на окружающую среду. Во многих невидимых или умеренно нагруженных частях они могут.
Часто задаваемые вопросы
Вопрос 1. Ограничивается ли литье под давлением термопластами?
Нет. По объему преобладают термопласты, но в процессе также используются термореактивные материалы, эластомеры и, посредством литья металлов под давлением, порошки сплавов.
В2. Сколько времени занимает цикл литья под давлением?
Небольшие тонкостенные детали выполняются за 10–15 секунд; средние инженерные детали обычно выполняются от 30 до 60 секунд; большие или толстые детали могут занять несколько минут. Охлаждение — это самая большая часть каждого цикла.
Вопрос 3. Каков минимальный объем производства для литья под давлением?
Фиксированного номера нет. Алюминиевые формы-прототипы позволяют изготавливать несколько сотен деталей, тогда как стальные формы оправданы, когда общий объем превышает примерно 5000–10 000 деталей, в зависимости от размера и геометрии детали.
Вопрос 4. Почему PA6 и PA66 являются наиболее популярными нейлонами для литья под давлением?
Они сочетают в себе высокую прочность, ударную вязкость, износостойкость и умеренную цену, хорошо обрабатываются на обычных машинах. Основным ограничением является поглощение влаги, которое меняет размеры после формования; Детали с жесткими допусками перед использованием следует кондиционировать при контролируемой влажности.
Вопрос 5. В чем разница между литьем под давлением и 3D-печатью?
Для литья под давлением требуется пресс-форма, но идентичные детали производятся за считанные секунды с очень низкой себестоимостью единицы продукции в масштабе. 3D-печать не требует инструментов и подходит для прототипирования и небольших серий, но стоимость детали остается высокой, а диапазон материалов уже.
Заключительные мысли
Литье под давлением остается основой производства пластиковых компонентов, поскольку оно превращает значительные первоначальные инвестиции в оснастку в чрезвычайно низкую стоимость детали в больших объемах. Четырехэтапный цикл (зажим, впрыск, охлаждение и выброс) прост в объяснении, но требует оптимизации; материал, форма и геометрия детали должны работать вместе, чтобы избежать дефектов.
Для инженерных деталей полиамиды, такие как PA6, PA66 и PPA, неоднократно оказывались наиболее надежными семействами, особенно в армированных стекловолокном и термостабилизированных составах. Независимо от того, разрабатываете ли вы новый продукт или устраняете неполадки в устаревшей пресс-форме, уделите внимание выбору материала, толщине стенок, углам уклона и конструкции системы охлаждения, чтобы устранить большинство проблем еще до их появления.


 Моб: +86-15867822829
 Тел: +86-0574-62538663
 Факс: +86-0574-62530664
 Э-почта:

 Подписывайтесь на нас
 ГЛАВНАЯ

